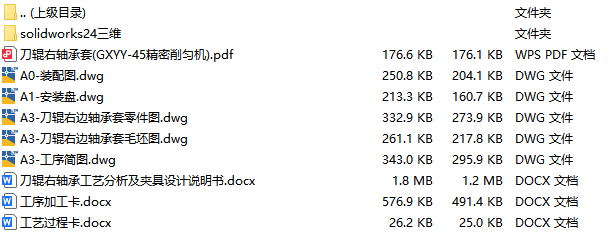
 文件内容:solidworks24版三维模型、CAD图纸、工艺卡、工序卡、设计说明书、工序卡用图
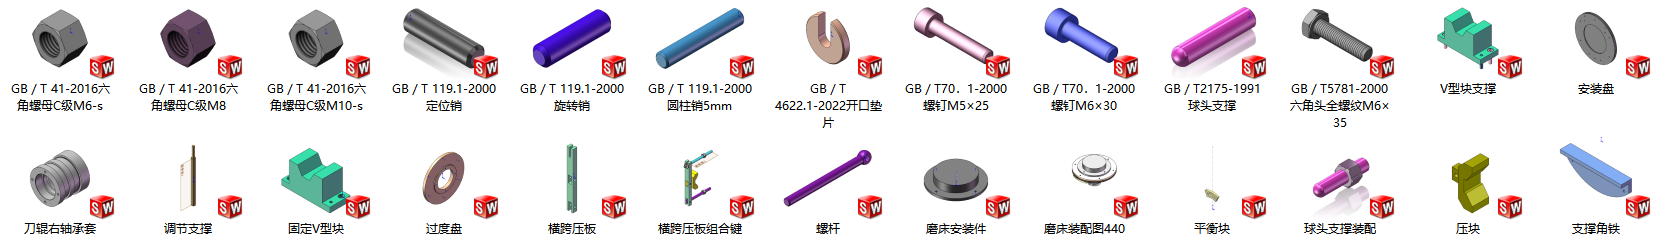 solidworks24版本模型源文件,可编辑,含参数
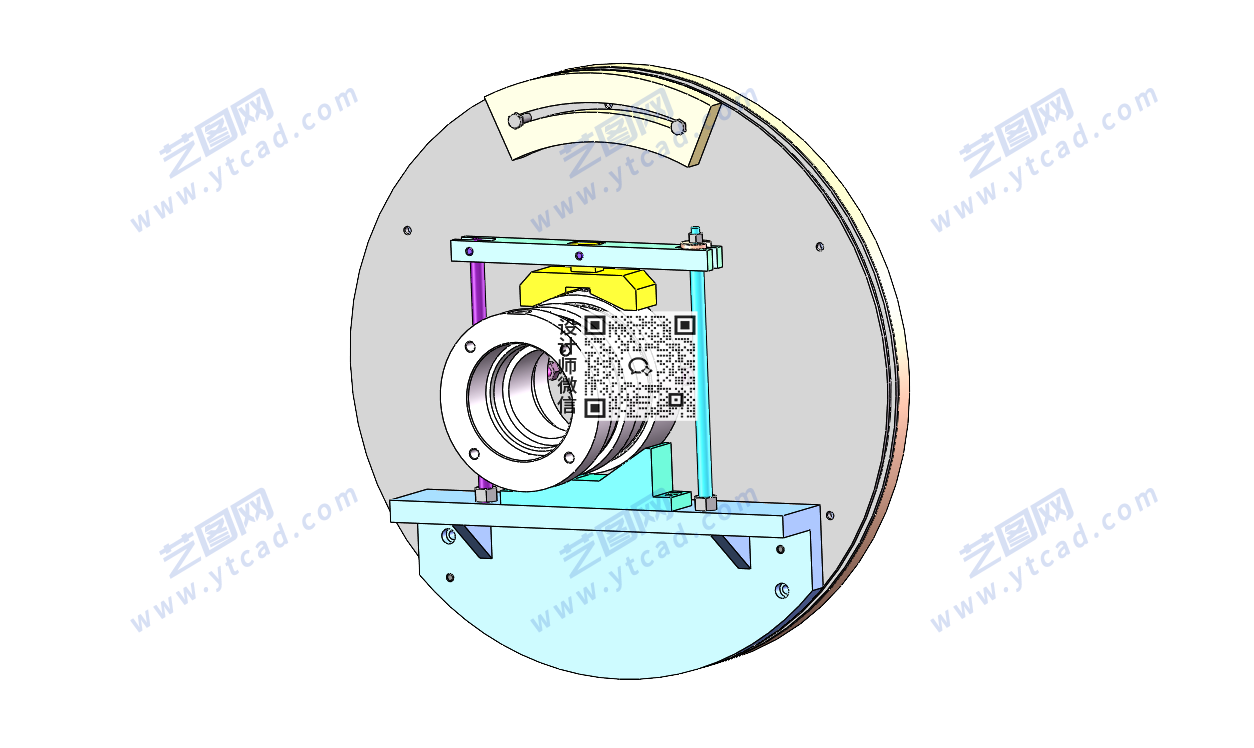 刀具右轴承套夹具solidworks24版三维装配模型
设计时可利用轴承套已经加工完成的外圆或端面建立主要定位基准,使待磨内孔与夹具回转基准形成稳定的相对位置,同时避免直接对薄壁区域施加过大的夹紧力,以减少磨削过程中因弹性变形造成的孔径和圆度变化。夹紧结构应使工件可靠贴合定位面,并尽量缩短磨削载荷向夹具体传递的路径
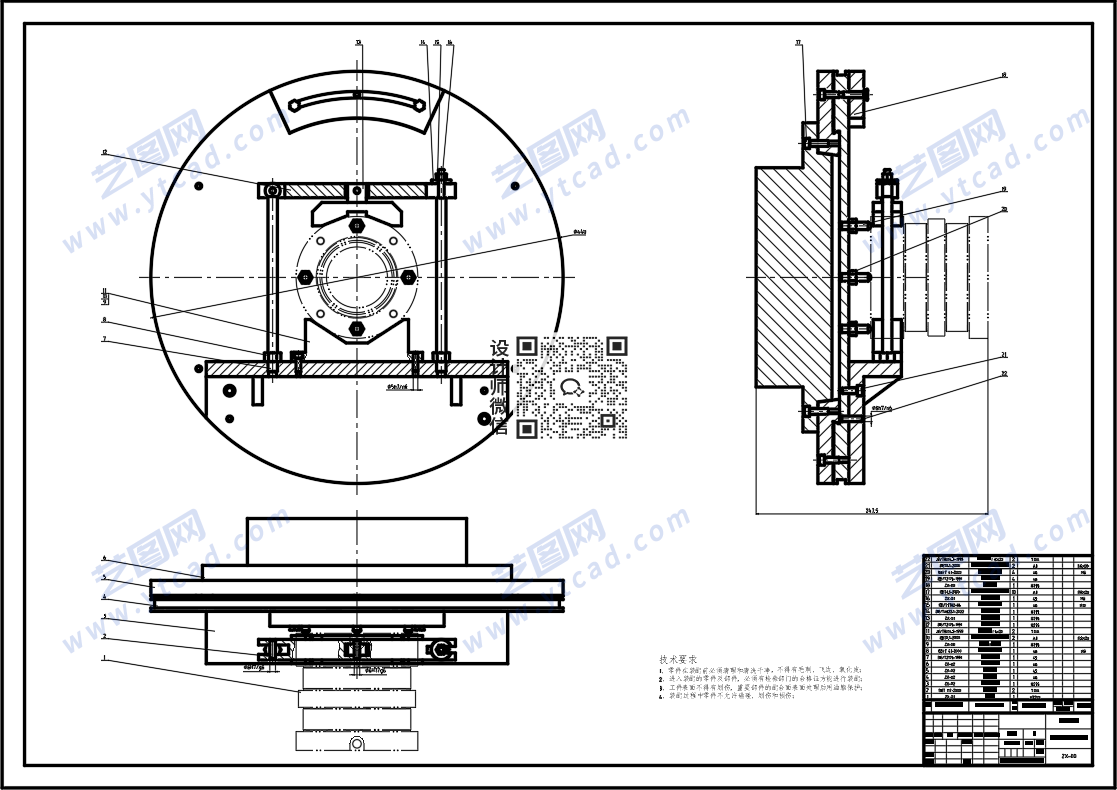 刀具右轴承套夹具CAD装配图
CAD装配过程中可进一步检查螺钉、螺母等连接件的安装方向和工具操作空间,对于容易磨损或需要调整的部位,应尽量保证后期能够单独拆卸和更换。夹具体上的安装孔、定位孔以及机床连接位置也需要统一校核,避免零件之间出现尺寸干涉
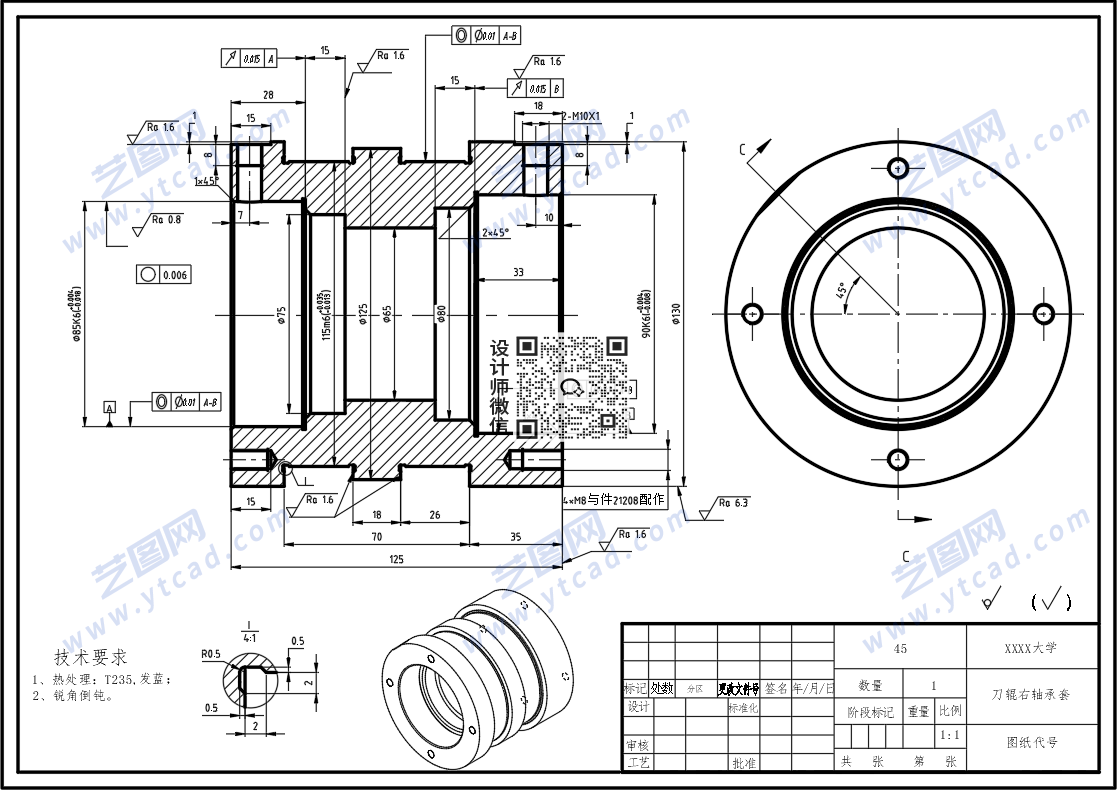 刀具右轴承套CAD零件图
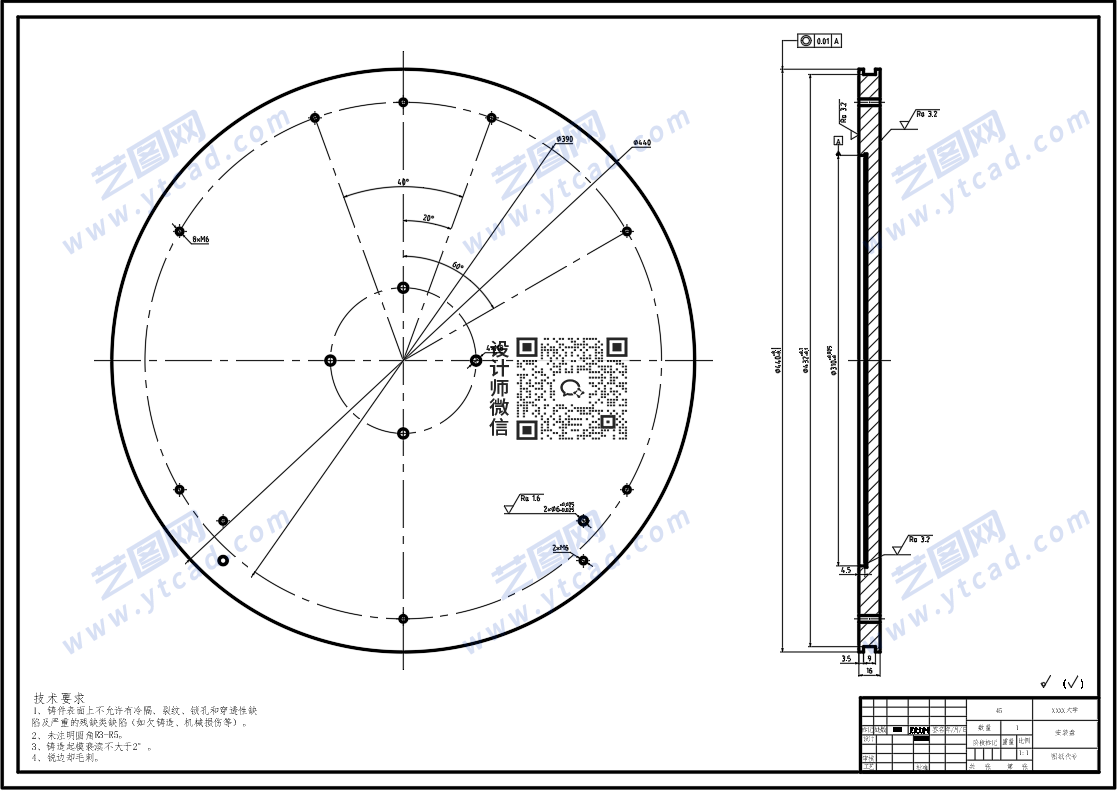 刀具右轴承套CAD夹具体
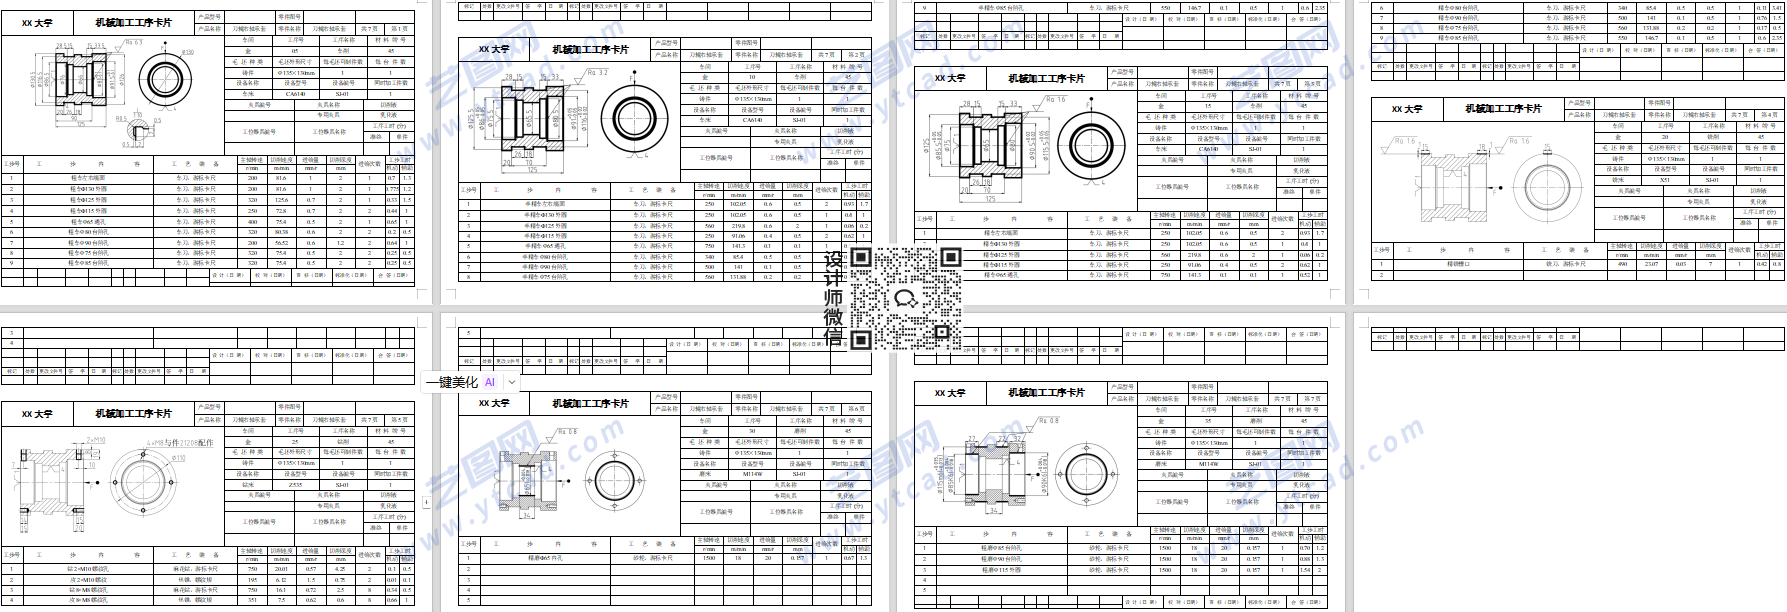 机械加工工序卡
 刀具右轴承套设计说明书内容
本次设计以刀具右轴承套的结构尺寸、装配关系及加工要求为依据,对零件加工工艺和相关夹具进行综合分析。刀具右轴承套属于典型的回转套类零件,其加工质量不能只通过单个尺寸是否合格进行判断,还需要关注内孔、外圆及端面之间形成的整体几何关系,其中内孔通常直接参与轴类零件的配合,因此孔径变化、圆度以及轴线位置都会对装配后的运动状态产生影响。工艺安排时应根据零件最终使用基准确定各主要表面的加工先后,使后续精加工尽可能建立在已经稳定形成的基准上,减少多次转换定位基准带来的累积误差。对于需要磨削的内孔,应在前序加工中合理控制加工余量,避免精磨阶段余量过大导致磨削时间增加及热量集中,同时也不能因余量不足而无法有效修正前序加工产生的形状误差。轴承套具有环形截面,夹紧状态下的局部受力可能改变其实际形状,因此工艺设计还应将“装夹状态尺寸”和“自由状态尺寸”区别考虑,尤其是在最终精加工后应避免因卸夹回弹造成尺寸变化。若零件经过热处理,还需要考虑残余应力对后续精加工稳定性的影响,必要时通过合理安排粗、精加工之间的工序间隔来降低尺寸继续变化的可能性。 在夹具设计部分,则根据刀具右轴承套的回转结构确定定位和夹紧方案,并重点检查加工基准与测量基准之间的对应关系,使加工结果能够较准确地反映零件实际装配状态。设计过程中同时结合CAD零件图、工序资料及夹具装配结构,对刀具运动范围、工件装卸、磨削区域避让以及关键尺寸检测位置进行校核,最终形成从零件结构分析、工艺安排到夹具设计和质量检查相互衔接的完整设计方案。